一、引言
铜、铝、钛合金等有色金属因其优异的导电性、导热性、耐蚀性和比强度,在电子、航空航天、新能源及精密仪器领域得到广泛应用。此类材料的精密薄片加工与压延加工,对厚度公差、表面质量、板形及力学性能提出严苛要求。由于铜、铝、钛合金同属软质有色金属,塑性好、易粘辊、回弹小,其加工工艺需针对材料特性进行系统性适配。
二、材料特性与加工难点
铜及铜合金延展性好,但易产生加工硬化与表面划伤;铝及铝合金质软、摩擦系数较高,压延时易粘辊并形成麻点;钛合金强度高、弹性模量低,冷加工回弹较大且变形抗力高。薄片加工中,厚度减薄至0.01~0.5 mm区间时,材料对辊缝精度、张力波动和温度变化极为敏感,主要难点包括:厚度一致性控制、板形平直度保持、表面缺陷抑制以及残余应力调控。
三、压延加工工艺适配
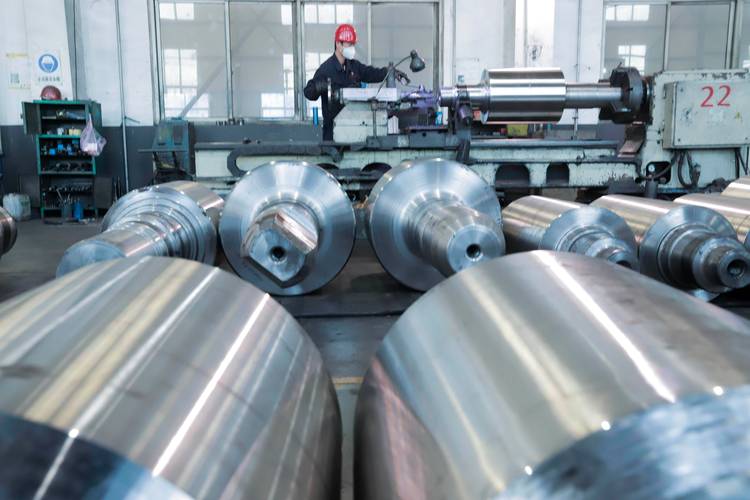
- 辊系与辊形设计:针对软质材料,宜采用小辊径、高刚度轧机,配合凸度可调或CVC辊形,补偿轧辊弹性压扁。轧辊表面需经超精磨与镀铬处理,降低粘附倾向。
- 润滑与表面防护:铜、铝薄片压延宜采用低粘度、高极压性乳化液或油基润滑剂,兼顾冷却与隔离;钛合金宜采用含氯化石蜡或磷酸酯类添加剂的专用润滑剂,并配合惰性气体保护以减少氧化。
- 张力与速度控制:采用恒张力闭环控制,薄片轧制张力宜控制在屈服强度的10%~20%;轧制速度根据材料变形抗力分级设定,避免温升引发性能波动。
- 道次与退火制度:铜、铝采用多道次小压下率(单道次≤15%),中间配合再结晶退火消除加工硬化;钛合金宜采用温轧或冷轧结合真空退火,防止吸氢与氧化。
四、精密薄片加工的辅助工艺
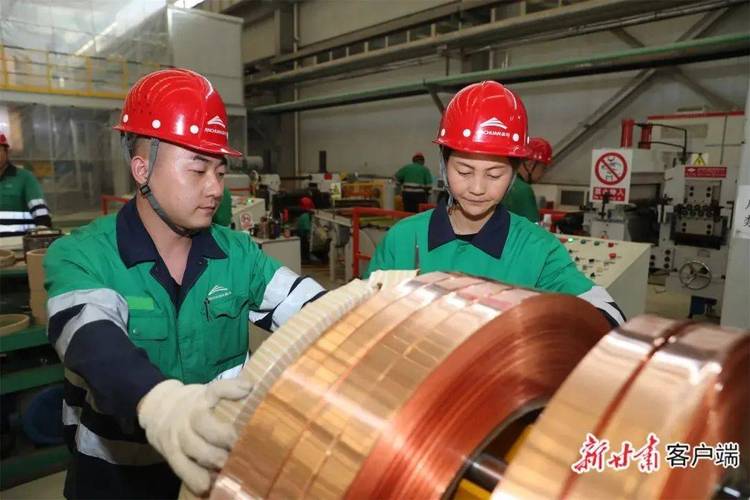
压延后的精密薄片需经精整、分切与去应力处理。纵剪分切采用圆盘剪配合张力垫,避免毛刺与边裂;表面经脱脂、酸洗或等离子处理提升洁净度;对厚度精度要求±1 μm以内的产品,可引入二十辊森吉米尔轧机或四辊可逆式轧机配合激光测厚与AGC自动厚度控制。
五、质量控制与检测
加工过程需在线监测厚度、板形与表面缺陷,采用X射线测厚仪、激光板形仪和机器视觉表面检测系统。成品检测涵盖厚度公差、抗拉强度、延伸率、表面粗糙度与残余应力,确保满足电子铜箔、铝箔及钛合金精密带材的标准要求。
六、
铜、铝、钛合金精密薄片加工的核心在于针对软质材料的粘辊倾向、加工硬化与回弹特性,实现辊系、润滑、张力与退火制度的协同适配。通过压延工艺参数优化与在线质量控制,可稳定生产高精度、高表面质量的有色金属薄片,为高端制造提供可靠材料支撑。